



Punto goccia in PVC rinforzato per SUP
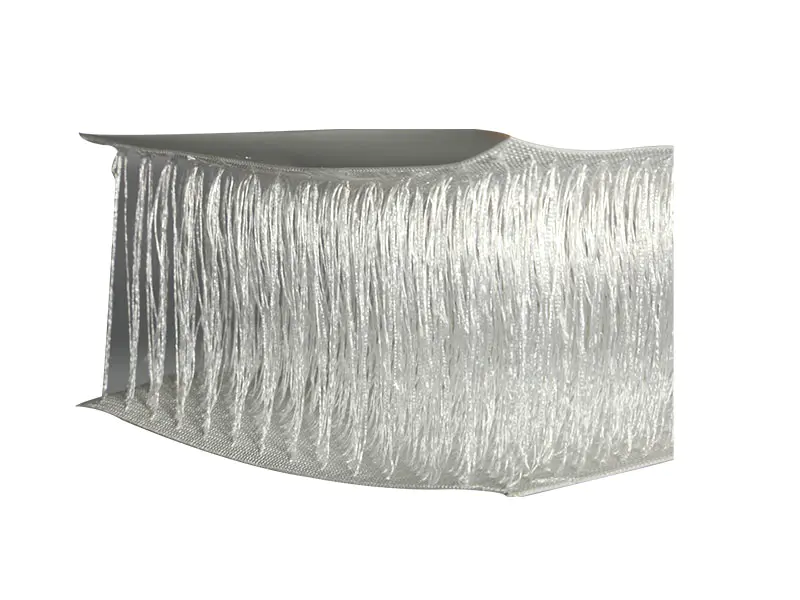
Punto goccia in PVC rinforzato per SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Come il rinforzo modifica il comportamento del punto cadente
Parametri del materiale
Dove va il tessuto in un assemblaggio SUP
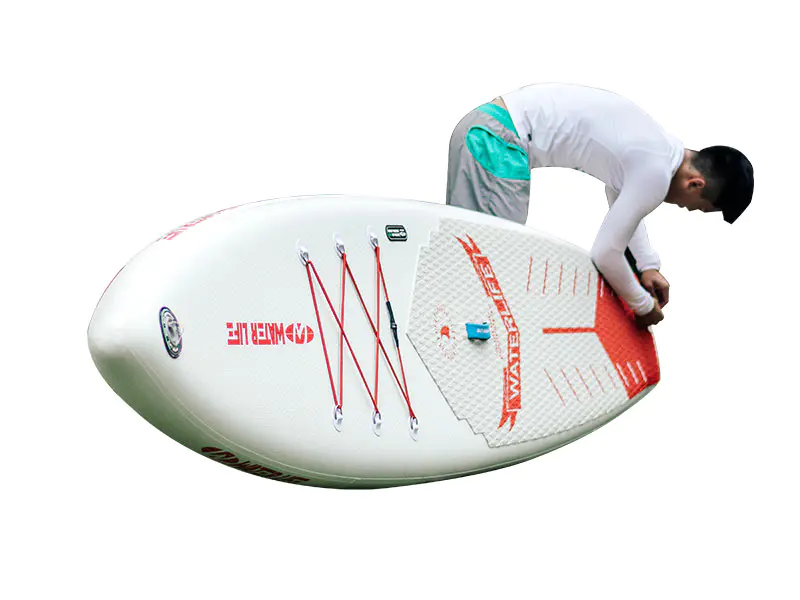
Pannello del ponte
Il pannello superiore con punto goccia costituisce la superficie di appoggio. Il rinforzo qui controlla la deflessione del ponte e supporta il legame del cuscinetto di trazione EVA.
Pannello dello scafo
Il pannello inferiore utilizza lo stesso tessuto rinforzato. La massa del rivestimento su questa faccia è spesso specificata all'estremità superiore dell'intervallo per resistere all'abrasione causata dai lanci sulla spiaggia e dal contatto con acque poco profonde.
Banda ferroviaria
La sponda laterale collega ponte e scafo. Il Drop Stitch in PVC rinforzato per SUP è saldato al tessuto delle pareti laterali rivestito in PVC e la larghezza della fascia del binario definisce lo spessore e il contorno della tavola.
Rinforzo su punta e coda
Ulteriori pezze dello stesso tessuto sono saldate su punta e coda per assorbire gli impatti e per ancorare i gruppi valvola e scatola della pinna.
Domande sulla produzione e sull'approvvigionamento
A quale pressione di gonfiaggio dovrebbe essere testata la tavola finita?
Punto goccia in PVC rinforzato per SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
In che modo il rinforzo influisce sul peso della tavola finita?
Il punto goccia rinforzato aggiunge dal 15% al 25% al peso del pannello rispetto al punto goccia standard dello stesso spessore. Per una tavola da 10'6" con anima da 120 mm, i pannelli rinforzati del ponte e dello scafo in genere aggiungono da 1,2 kg a 1,8 kg alla tavola finita. I produttori dovrebbero regolare la larghezza della fascia del binario o la disposizione degli accessori per compensare il punto in cui il peso target della tavola è fissato dalle specifiche di vendita al dettaglio.
È possibile saldare il tessuto con aria calda invece che con HF?
La saldatura ad aria calda viene utilizzata per le fasce ferroviarie e le toppe di riparazione, ma la giuntura primaria dal ponte allo scafo sui pannelli rinforzati con punto goccia viene normalmente unita mediante saldatura ad alta frequenza. La saldatura ad aria calda dei pannelli con punto goccia richiede un processo di riscaldamento su due lati e un attento controllo della temperatura per evitare il collasso della disposizione verticale del filo sulla linea di cucitura. La resistenza alla pelatura deve essere verificata su un tagliando di prova per ogni lotto di produzione.
Cosa causa la delaminazione tra il rivestimento e la matrice del filato?
La delaminazione nei punti di ancoraggio del filato deriva da un'insufficiente penetrazione del rivestimento nella tela durante la produzione o dal surriscaldamento durante la saldatura. La resistenza all'ancoraggio dei fili verticali dovrà essere verificata con una prova di pull-out su un campione quadrato di 50 mm. Valori inferiori a 250 N indicano un problema di adesione del rivestimento nel tessuto in entrata, non un problema di saldatura.
Archiviazione ed elaborazione
- Conservare i rotoli di PVC rinforzato Drop Stitch per SUP in un'area asciutta a una temperatura compresa tra 15°C e 25°C, stesi orizzontalmente su una rastrelliera supportata da un nucleo. Non impilare più di due rotoli in altezza, poiché la compressione danneggia la disposizione verticale del filo.
- Lasciare che i rotoli raggiungano la temperatura dell'officina per 24 ore prima del taglio. Il tessuto con punto goccia freddo è meno cedevole nei punti di ancoraggio del filo e potrebbe rompersi durante il taglio o il posizionamento del pannello.
- Utilizzare una taglierina rotativa affilata o un tavolo da taglio CNC. Ispezionare ogni bordo tagliato per individuare eventuali fili sciolti o tirati prima della saldatura; i fili sporgenti interferiscono con il consolidamento del cordone di saldatura.
- Mantenere gli elettrodi e gli utensili per saldatura HF liberi da residui di PVC. L'accumulo di residui provoca un riscaldamento non uniforme e un collasso localizzato della struttura del punto goccia in corrispondenza della cucitura.
- Conservare le tavole finite sgonfie e piatte, o parzialmente gonfiate a 5 psi, in un'area ombreggiata lontano dalla luce solare diretta. Lo stoccaggio prolungato a piena pressione in ambienti caldi accelera la perdita di plastificante in corrispondenza delle giunzioni saldate.