



Film in PVC calandrato ad alta precisione
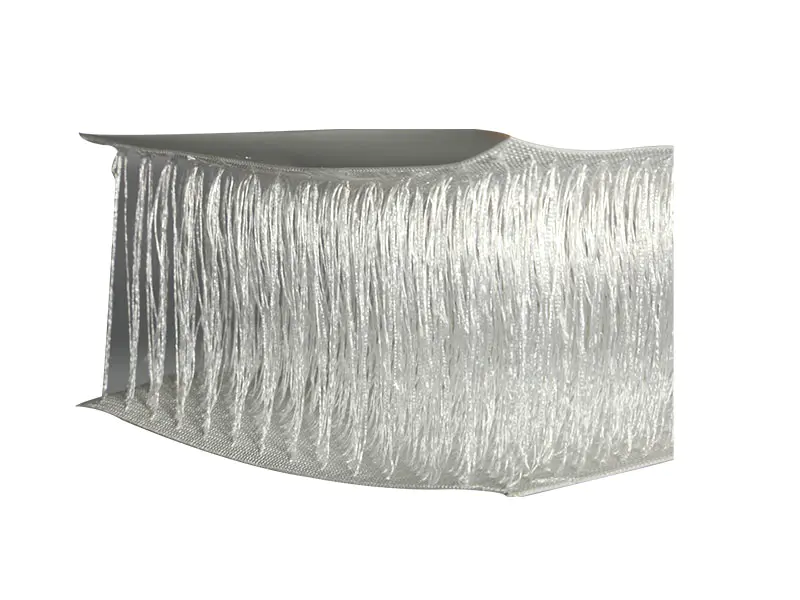
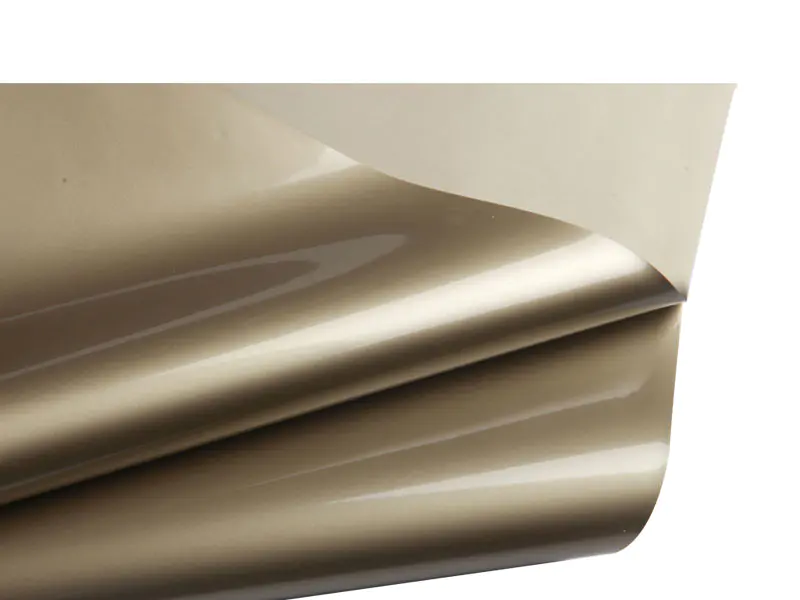
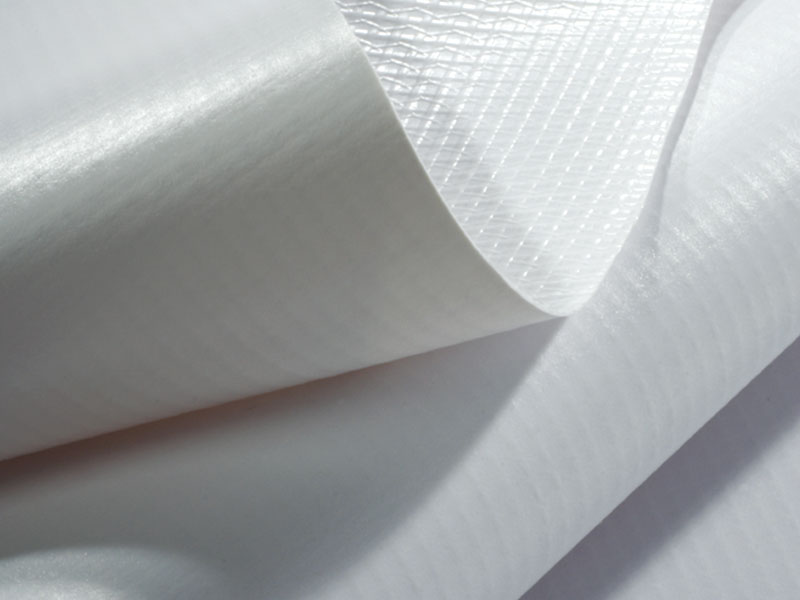
Film in PVC calandrato ad alta precisione is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Costruito per la tua linea di conversione
Film in PVC calandrato ad alta precisione is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Spessore nominale e fascia di tolleranza concordata per applicazione, misurata mediante misuratore beta online
Livello di lucentezza, grado di opaca o motivo in rilievo definito su un campione fisico di riferimento
Slip, antiblocco, stabilizzatore UV e masterbatch colore impostati nel processo a valle
Larghezza, lunghezza, diametro del nucleo, numero di giunzioni e tensione di avvolgimento secondo la linea dell'acquirente
Cosa cambia la precisione nella conversione
Misurare l'uniformità nel Web
La variazione di spessore lungo la larghezza del rotolo è la causa principale dello spostamento del registro di stampa e delle rughe di laminazione. La pellicola in PVC calandrato ad alta precisione viene monitorata da un misuratore beta online che scansiona continuamente l'intera bobina e il profilo trasversale viene corretto mediante la regolazione automatica della distanza tra i rotoli. Un profilo a scartamento piatto consente al convertitore di funzionare a velocità di linea più elevate senza compensazione della tensione.
Finitura superficiale ripetibile
Il rullo finale della calandra trasferisce la sua superficie al film sotto pressione e temperatura controllate. La temperatura del rullo viene mantenuta entro una fascia stretta in modo che il livello di brillantezza non subisca variazioni dall'inizio alla fine del ciclo di produzione. I convertitori che stampano sulla pellicola ricevono un'energia superficiale costante, che supporta una bagnatura stabile dell'inchiostro sull'intero rotolo.
Qualità dei bordi e precisione della larghezza
Il taglio viene eseguito in linea dopo la calandratura e il bordo del taglio viene monitorato per rilevare bave, ondulazioni e deviazioni della larghezza. I bordi puliti supportano la guida automatica del nastro sulla linea del convertitore e riducono gli scarti dei bordi durante la fustellatura. La tolleranza della larghezza di /- 0,5 mm consente al convertitore di impostare un margine di ritaglio stretto.
Stabilità dimensionale dopo la conversione
Il film viene ricotto durante la calandratura per alleviare lo stress interno. Il restringimento residuo dopo la conversione viene mantenuto al di sotto del 2% a 100°C per 10 minuti, in modo che la pellicola stampata e laminata non si deformi se esposta al calore a valle o se installata in un ambiente caldo.
Tabella delle tolleranze e delle proprietà
| Polimero di base | Cloruro di polivinile, grado plastificato o rigido |
| Gamma di indicatori | da 0,05 mm a 0,80 mm |
| Tolleranza sullo spessore | /- 0,005 mm sulle qualità di precisione, /- 0,010 mm sulle qualità standard |
| Tolleranza sulla larghezza | /-0,5 mm |
| Variazione del calibro su più reti | Entro l'1,5% del valore nominale |
| Finitura superficiale | Lucida a specchio, opaca, goffrata |
| Livello di brillantezza | Da 5 a 90 unità di gloss a 60 gradi |
| Restringimento residuo | Sotto il 2% a 100°C, 10 minuti |
| Resistenza alla trazione | Da 40 MPa a 55 MPa (grado rigido) |
| Allungamento a rottura | Dal 10% al 60% (a seconda del grado) |
| Larghezza rotolo | Fino a 2,0 mt |
| Lunghezza del rotolo | Fino a 1.000 mt |
| Diametro del nucleo | 76 mm o 152 mm |
| Intervallo di temperature di servizio | Da -15°C a 65°C |
Percorsi di conversione
Film in PVC calandrato ad alta precisione is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
La pellicola è laminata su carta, cartone, tessuto non tessuto e altri substrati di pellicola. Il calibro uniforme supporta un peso uniforme dello strato adesivo e una pressione di pressione costante su tutto il nastro, riducendo i difetti di adesione e la delaminazione nel prodotto finito.
Il controllo di precisione del calibro supporta la formatura ripetibile di parti di spessore sottile come inserti di imballaggio e coperture protettive. Lo spessore della parete nella parte formata è prevedibile dal calibro in entrata e dal rapporto di imbutitura.
I bordi di taglio puliti e lo spessore costante consentono al trasformatore di eseguire operazioni di fustellatura e taglio con margini di rifinitura stretti. La precisione della larghezza riduce gli scarti dei bordi e migliora la resa per rotolo nelle tirature di conversione ad alto volume.
Domande dell'acquirente
Come viene verificata la tolleranza dello spessore su ciascun rotolo?
Lo spessore viene monitorato continuamente durante la produzione da un misuratore beta online che scansiona l'intera larghezza del rotolo. Un certificato di qualità rilasciato con ciascun lotto registra lo spessore medio e la deviazione massima del nastro, misurati mediante micrometro offline nelle posizioni definite sul piano di controllo. Gli acquirenti possono richiedere il registro del calibro grezzo per gli ordini critici.
La pellicola richiede un trattamento corona prima della stampa?
La pellicola standard in PVC calandrato ad alta precisione viene fornita con un'energia superficiale controllata adatta per inchiostri solvente e UV. Gli inchiostri a base acqua e alcuni adesivi potrebbero richiedere un trattamento corona in linea presso il convertitore. Il livello dyne della pellicola fornita è indicato sul certificato di qualità e il trasformatore deve verificarlo con una penna dyne prima di impostare i parametri di inchiostro e adesivo.
Cosa causa la variazione dello spessore verso i bordi del rotolo?
La variazione dello spessore sui bordi del rullo ha origine dalla flessione del rullo della calandra sotto carico. La linea è dotata di compensazione della flessione del rullo e il profilo del nastro trasversale viene corretto per mantenere la variazione da bordo a bordo entro l'intervallo indicato. Se un trasformatore osserva una variazione dei bordi, la pellicola deve essere confrontata con il certificato prima di valutare la configurazione di svolgimento e guida del nastro del trasformatore.
Il film può essere fornito in versione rigida per imballaggio?
SÌ. I gradi rigidi e semirigidi vengono prodotti per applicazioni di imballaggio e formatura. Il contenuto di plastificante viene stabilito in base all'applicazione e le proprietà di trazione e allungamento sono indicate per il grado specifico. Gli acquirenti dovrebbero indicare la temperatura di formatura e il rapporto di stiro in modo che il grado possa essere selezionato rispetto alla finestra di formatura, non solo rispetto alle proprietà della temperatura ambiente.
Come devono essere conservati i rotoli prima della trasformazione?
Conservare i rotoli orizzontalmente su un rack supportato dall'anima a una temperatura compresa tra 15 °C e 25 °C e con un'umidità relativa compresa tra il 40% e il 60%. Lasciare che i rotoli raggiungano la temperatura della linea per 24 ore prima dello svolgimento, poiché il film freddo è più rigido e produce una tensione maggiore con la stessa impostazione di svolgimento. Mantenere l'avvolgimento originale in posizione finché il rotolo non viene montato sulla linea.
Note sulla conservazione e la gestione
Conservare i rotoli di pellicola in PVC calandrato ad alta precisione orizzontalmente su un rack supportato dall'anima a una temperatura compresa tra 15 °C e 25 °C e con un'umidità relativa compresa tra il 40% e il 60%. Evitare la luce solare diretta e fonti di calore che ammorbidiscono la pellicola.
Lasciare che i rotoli raggiungano la temperatura della linea per 24 ore prima della conversione. La pellicola fredda è più rigida e la stessa impostazione della tensione di svolgimento produrrà una diversa tensione del nastro in un rotolo freddo.
Movimentare i rotoli con supporti per anima o attrezzature per il sollevamento dei rotoli. Lasciare cadere un rotolo su un lato può deformare gli strati e creare variazioni di spessore sul bordo del rotolo.
Mantenere l'involucro protettivo originale in posizione fino al montaggio del rotolo. La polvere sulla superficie della pellicola viene pressata nella finitura al primo contatto ed è difficile da rimuovere senza danneggiare la superficie.
Conservare i rotoli parzialmente utilizzati nell'involucro originale ed etichettarli con il numero di lotto. Film di lotti diversi non devono essere uniti insieme in un ciclo di conversione continua.