



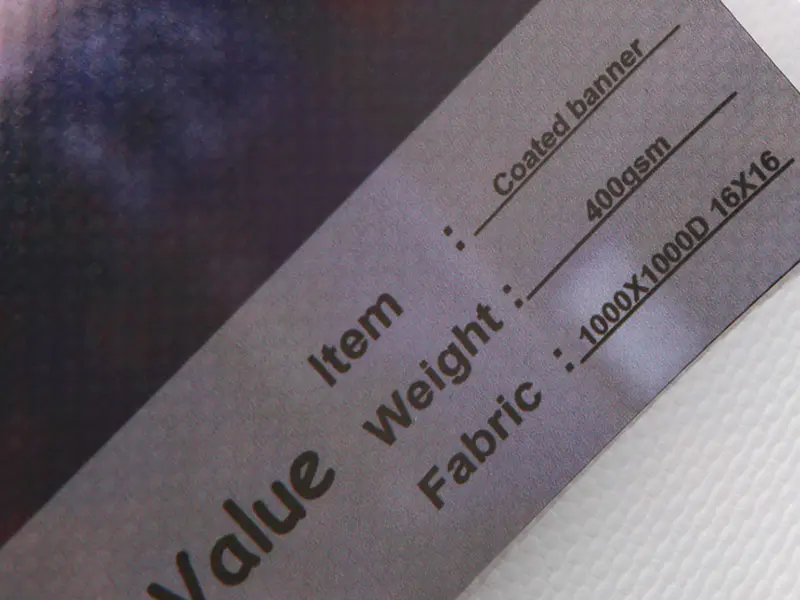
Rotoli di strato di usura in PVC da 0,7 mm
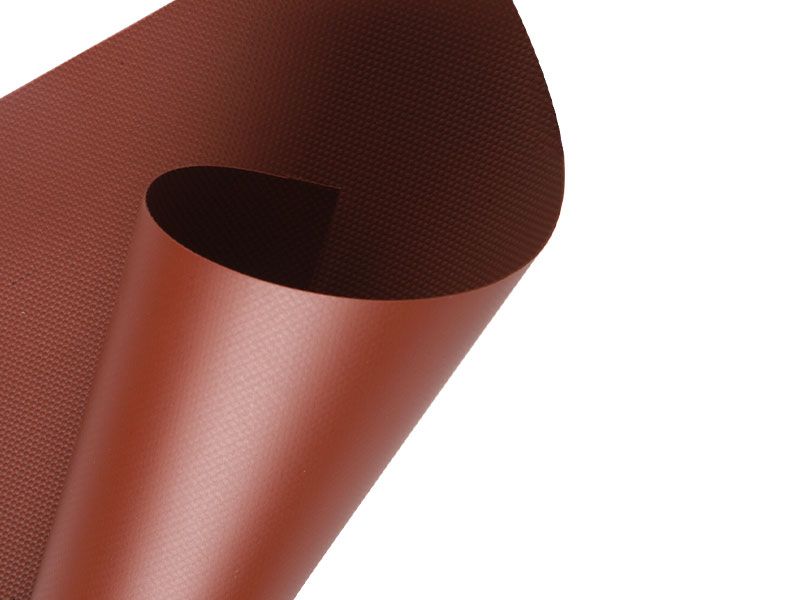
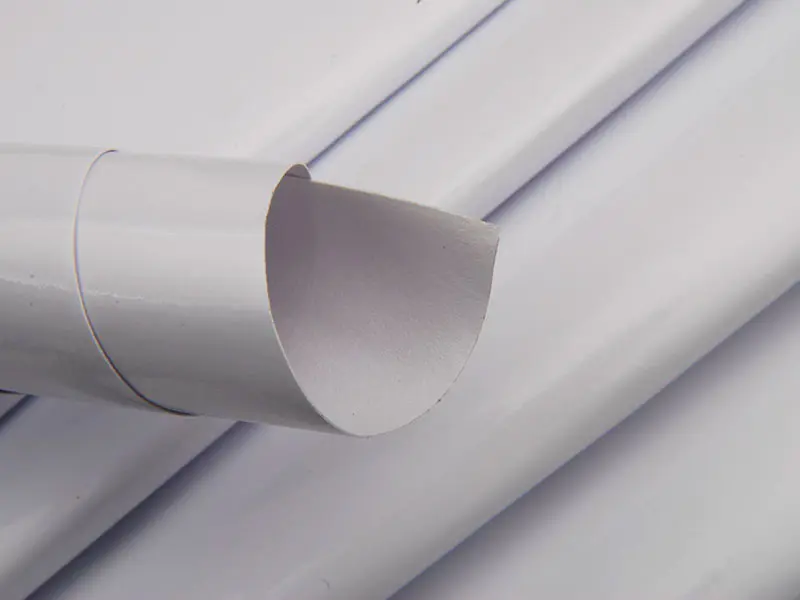
Rotoli di strato di usura in PVC da 0,7 mm is a transparent polyvinyl chloride film supplied in roll form at a nominal thickness of 0.70 mm, used as the protective top surface of resilient flooring, wall panels, and other laminated interior surfaces. The film is produced by calendering or extrusion and is wound on cores for continuous lamination or cut-to-length processing. At this gauge, the wear layer provides a defined balance between abrasion protection and handling flexibility, and is bonded to the substrate through heat lamination, hot-melt adhesive, or UV-cured coating. Rolls are supplied in widths from 1.0 m to 2.0 m and lengths up to 200 m, with surface options including smooth, embossed, and top-coated finishes.
Fornitura personalizzata con il tuo marchio
Rotoli di strato di usura in PVC da 0,7 mm are supplied on an ODM/OEM basis. Roll width, length, surface emboss, topcoat type, color tint, and core configuration are produced to the buyer's specification. Each custom order is issued with a parameter sheet that fixes the thickness tolerance, emboss depth, and adhesive compatibility, and that sheet is referenced for every production lot shipped under the buyer's brand.
Perché è specificato 0,7 mm
Protezione dall'abrasione a livello commerciale
A 0,70 mm, lo strato di usura fornisce uno spessore della pellicola protettiva che supporta i risultati di abrasione Taber nell'intervallo da 5.000 a 10.000 cicli, a seconda del rivestimento di finitura. Questo misuratore viene utilizzato nei corridoi dei negozi, nei corridoi degli ospedali e nei corridoi delle scuole dove la superficie della pavimentazione è soggetta a traffico pedonale continuo e al movimento dei carrelli.
Maneggevolezza e stabilità della laminazione
Lo spessore di 0,7 mm rimane sufficientemente flessibile per la laminazione a rullo, fornendo allo stesso tempo una consistenza sufficiente per resistere alle grinze e allo spostamento del nastro durante la laminazione ad alta velocità. La tensione del rotolo può essere controllata entro una fascia stretta e la pellicola non si deforma durante lo svolgimento a velocità di linea superiori a 30 m/min.
Resistenza all'indentazione
Il test di carico statico secondo ASTM F970 restituisce valori di indentazione residua inferiori a 0,10 mm dopo un recupero di 24 ore a questo spessore. Ciò supporta le specifiche in spazi con carichi puntuali pesanti derivanti da gambe di mobili, apparecchiature mediche e dispositivi di visualizzazione.
Compatibilità con la finitura
Il substrato da 0,7 mm accetta finiture poliuretaniche a polimerizzazione UV senza difetti superficiali. Il rivestimento polimerizza fino a raggiungere un livello di lucentezza uniforme su tutta la larghezza del rotolo e il rivestimento superiore polimerizzato aderisce con una resistenza alla pelatura superiore a 5 N/5 cm quando testato secondo ASTM D903.
Dati tecnici
Dove vengono utilizzati i rotoli
Pavimentazione resiliente commerciale
Rotoli di strato di usura in PVC da 0,7 mm are laminated over luxury vinyl tile, plank, and sheet flooring to provide the transparent protective surface. The gauge is used in retail, healthcare, education, and hospitality flooring where the wear layer must last through a 10 to 15 year commercial service life.
Pannelli di protezione murale
Ospedali, cliniche e laboratori utilizzano la pellicola sui substrati dei pannelli murali laddove è necessaria una superficie lavabile e resistente agli urti. Il calibro da 0,7 mm resiste agli urti del carrello e supporta la disinfezione di routine con prodotti a base di ammonio quaternario e perossido di idrogeno.
Laminazione di porte e mobili
La pellicola in rotolo viene laminata sui rivestimenti delle porte, sui frontali degli armadietti e sui pannelli dei mobili dove è specificata una superficie protettiva trasparente o colorata. La pellicola accetta una goffratura che corrisponde alla trama del substrato e il pannello laminato mantiene un aspetto superficiale uniforme.
Domande dalle linee di laminazione
Quale tensione deve essere impostata durante la laminazione del rotolo?
Per i rotoli dello strato di usura in PVC da 0,7 mm, la tensione del nastro è generalmente impostata tra 1,5 kg e 3,0 kg per metro lineare di larghezza, a seconda della velocità della linea di laminazione e della rigidità del substrato. Una tensione superiore a questo intervallo provoca l'allungamento del film e la riduzione dello spessore in corrispondenza della linea di laminazione; la tensione al di sotto dell'intervallo provoca lo spostamento del nastro e il disallineamento dei bordi. La tensione deve essere verificata con un tensiometro portatile presso la postazione di svolgimento prima dell'inizio del ciclo.
Come viene incollato lo strato di usura al substrato della pavimentazione?
Vengono utilizzati tre percorsi di incollaggio: laminazione a caldo a una temperatura di contatto compresa tra 140°C e 170°C, adesivo hot-melt applicato tra 120°C e 150°C e rivestimento polimerizzato con UV in cui lo strato di usura viene applicato come una pellicola liquida e polimerizzato in posizione. Per i rotoli da 0,7 mm, la laminazione a caldo è il percorso più comune sulle linee di pavimentazione continue. La forza di adesione viene verificata mediante test di pelatura secondo ASTM D903 su campioni prelevati all'inizio, al centro e alla fine della linea di ogni ciclo di produzione.
Cosa causa i difetti superficiali durante la laminazione?
I difetti superficiali nei rotoli laminati con strato di usura in PVC da 0,7 mm hanno solitamente origine da tre fonti: polvere o detriti sul substrato prima della laminazione, pressione di contatto irregolare lungo la larghezza del rotolo e solvente o umidità residui nel substrato che degassano alla temperatura di laminazione. Verificare la pulizia del substrato, controllare il parallelismo del rullo pressore con uno spessimetro e confermare il contenuto di umidità del substrato prima dell'inizio della laminazione.
Come devono essere conservati i rotoli prima dell'uso?
Conservare i rotoli di strato antiusura in PVC da 0,7 mm orizzontalmente su un rack supportato da un nucleo a una temperatura compresa tra 15 °C e 25 °C e con un'umidità relativa compresa tra il 40% e il 60%. Non impilare i rotoli più di due in alto. Lasciare che i rotoli raggiungano la temperatura della linea di produzione per almeno 12 ore prima della laminazione, poiché il film freddo è più rigido e produce una tensione del nastro più elevata con la stessa impostazione di svolgimento.
È possibile tagliare il rotolo a una larghezza personalizzata?
SÌ. Il taglio viene eseguito su una taglierina per tronchi o su una taglierina a lama singola dopo la produzione del rotolo principale. La tolleranza della larghezza della fessura è di /- 0,5 mm per larghezze superiori a 500 mm e /- 0,3 mm per larghezze inferiori. I rotoli tagliati vengono riavvolti a tensione controllata e la qualità del bordo tagliato viene controllata per individuare eventuali bave prima dell'imballaggio.
Precauzioni per la conservazione e l'elaborazione
- Conservare i rotoli di strato antiusura in PVC da 0,7 mm in un'area asciutta e ombreggiata a una temperatura compresa tra 15 °C e 25 °C. Proteggere i rotoli dalla luce solare diretta e da fonti di calore che ammorbidiscono la pellicola e causano blocchi tra gli strati.
- Movimentare i rotoli con supporti per anima o attrezzature per il sollevamento dei rotoli. Lasciare cadere un rotolo su un lato deforma gli strati di pellicola e crea segni superficiali che rimangono visibili dopo la laminazione.
- Non rimuovere l'interfoglio protettivo finché il rotolo non è montato sulla linea di laminazione. La polvere che si deposita sulla superficie della pellicola viene pressata nello strato di usura in corrispondenza della linea di laminazione.
- Pulire le superfici laminate con una soluzione detergente neutra e uno spazzolone morbido. Evitare spugnette abrasive, detergenti solventi e prodotti altamente alcalini che degradano lo strato superiore in poliuretano.
- Conservare i rotoli parziali avvolti ed etichettati dopo il ciclo. I rulli parzialmente utilizzati esposti all'aria raccolgono segni di migrazione del plastificante sul bordo esposto, che causano linee visibili nel successivo ciclo di laminazione.