



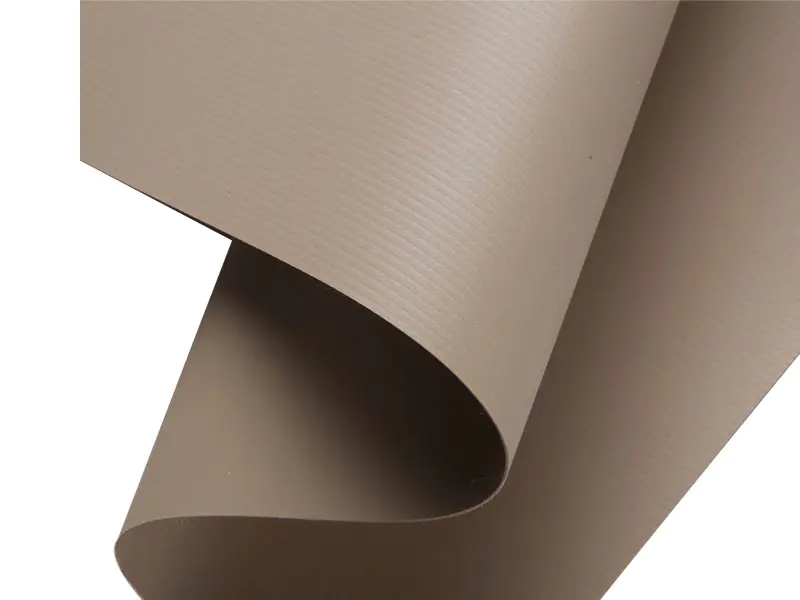
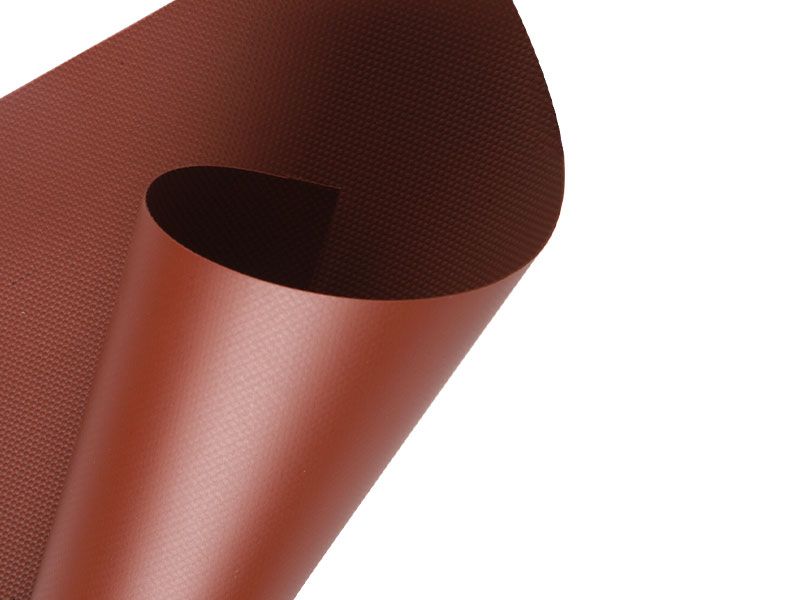
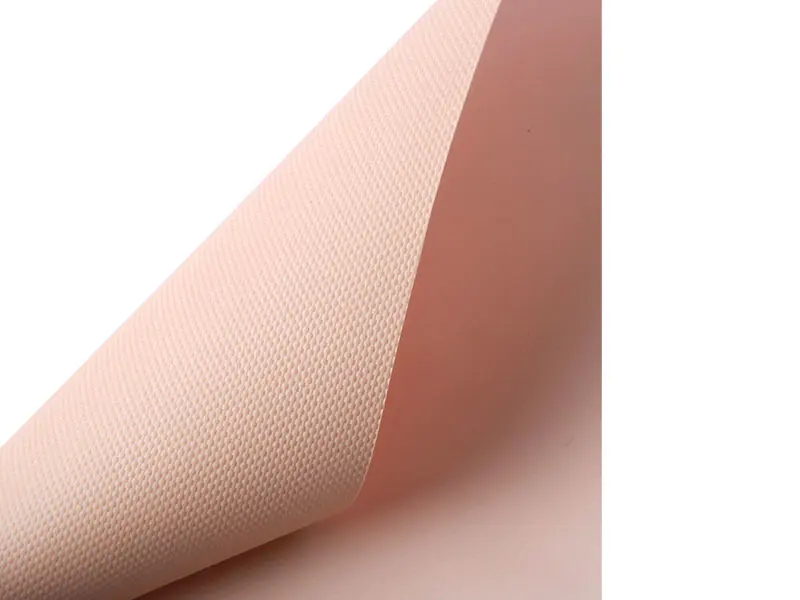
Tessuto per pista d'aria in PVC 3200GSM
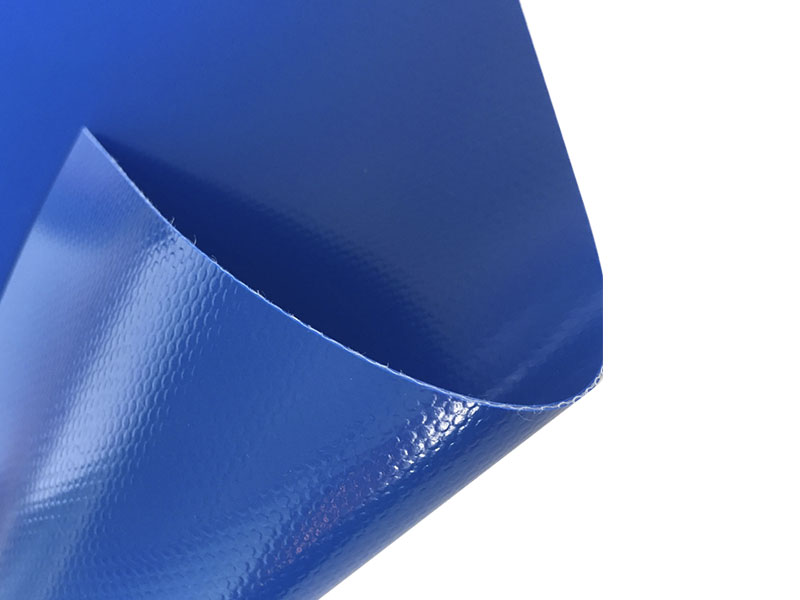
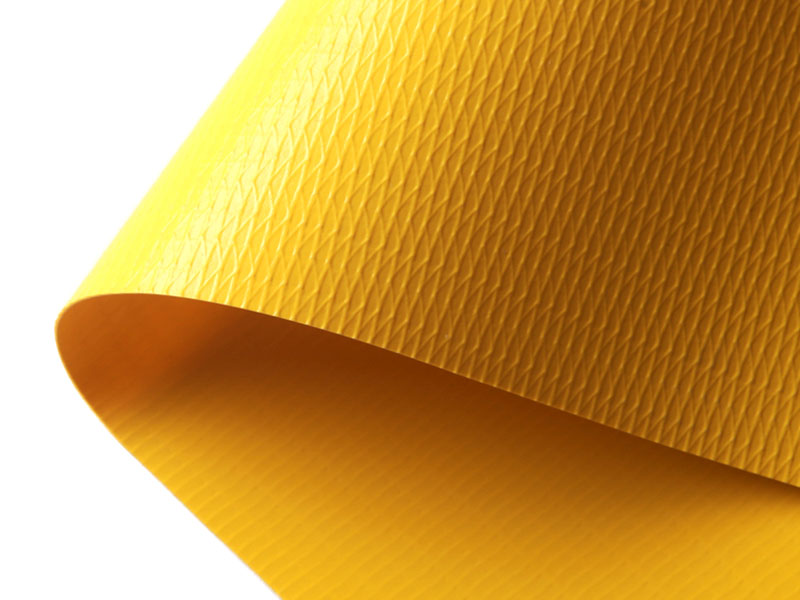
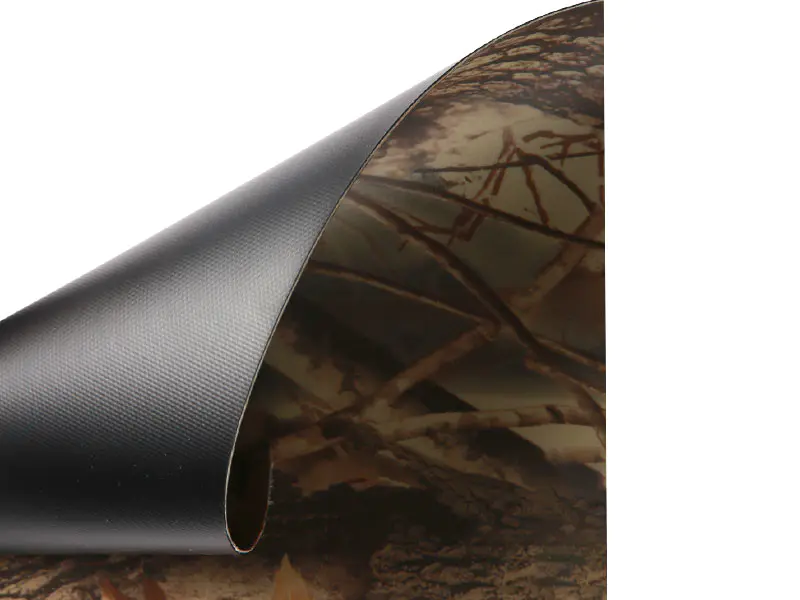
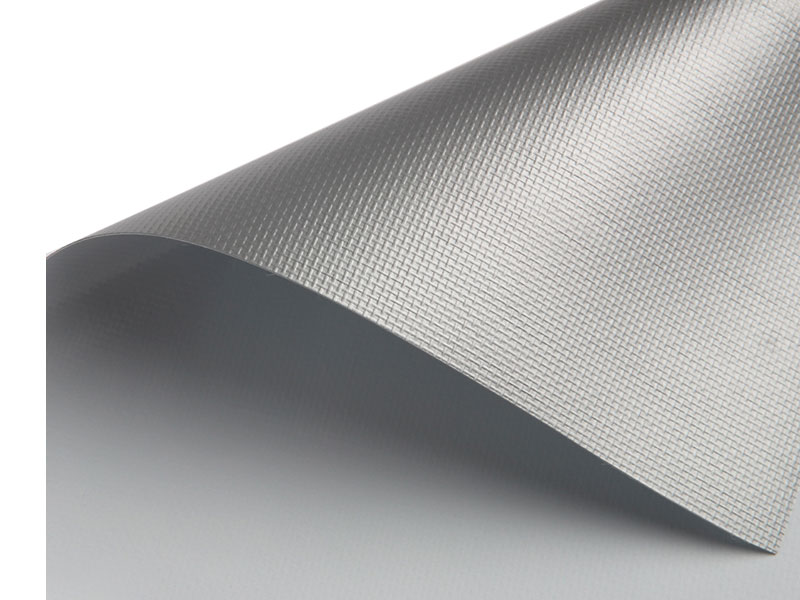
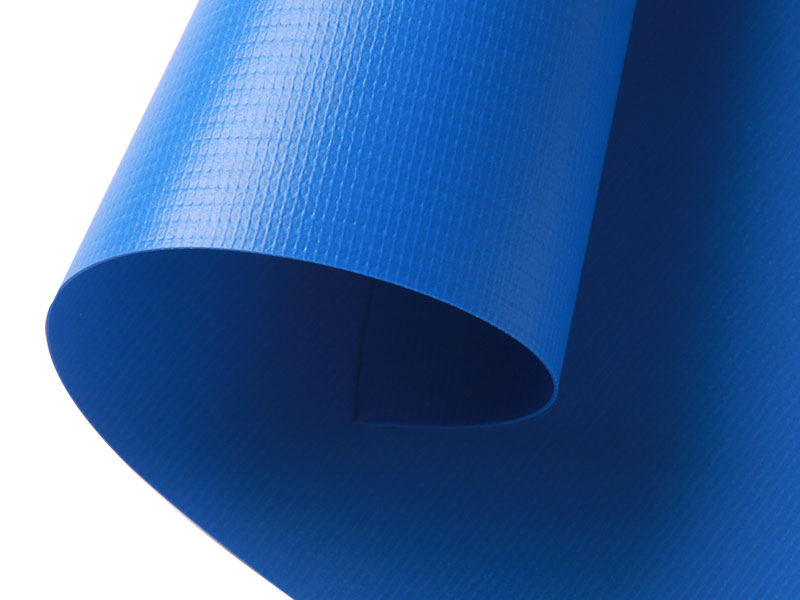
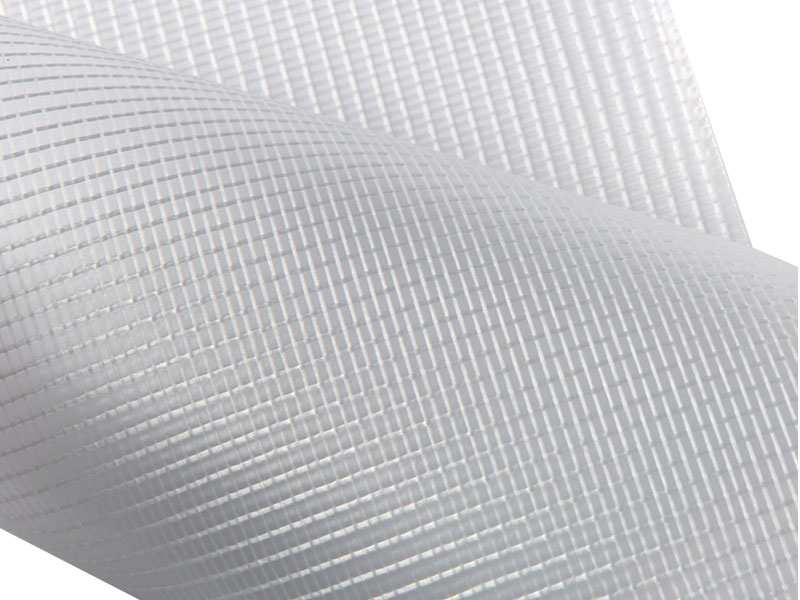
Tessuto per pista d'aria in PVC 3200GSM is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
Perché 3200GSM è specificato per la costruzione di piste aeree
Distribuzione del carico sotto impatto dinamico
La massa del rivestimento da 3.200 g/m² fornisce una resistenza alla trazione da 3.500 N/5 cm a 4.500 N/5 cm nelle direzioni di ordito e trama, a seconda della struttura della tela. Ciò consente al tessuto di distribuire i carichi puntuali derivanti dagli impatti di atterraggio su un'area più ampia della camera d'aria, riducendo la concentrazione dello stress sulle cuciture interne del deflettore e sulle linee di saldatura.
Resistenza alla perforazione e all'abrasione
Lo spessore del rivestimento sul tessuto Air Track in PVC da 3200 GSM varia da 0,55 mm a 0,70 mm per faccia. Il test di abrasione Taber secondo ASTM D4060 restituisce valori di perdita di peso inferiori a 0,30 g a 1.000 cicli con ruote H-18, supportando l'uso su pavimenti di palestre e aree di allenamento all'aperto dove si verifica il contatto con superfici abrasive.
Ritenzione dell'aria attraverso l'integrità della saldatura
La saldatura ad alta frequenza del rivestimento in PVC crea un legame molecolare attraverso la cucitura. Con 3200 g/m², la massa del rivestimento fornisce uno spessore del materiale sufficiente per la penetrazione della saldatura senza bruciare la tela. La resistenza alla pelatura delle giunture saldate raggiunge tipicamente un valore compreso tra 80 N/5 cm e 120 N/5 cm e la perdita di pressione della camera è mantenuta al di sotto del 5% in un periodo di 24 ore a una pressione interna di 0,3 bar.
Stabilità dimensionale sotto pressione
La tela di poliestere nel tessuto Air Track in PVC da 3200 GSM viene termofissata prima del rivestimento, limitando l'allungamento dal 3% al 5% al carico di rottura. Sotto ripetuti cicli di gonfiaggio e sgonfiaggio, il tessuto mantiene la geometria della camera senza allungamento permanente, preservando le caratteristiche di rimbalzo previste della pista d'aria per tutta la sua durata.
Dati di costruzione del tessuto
Dove viene applicato il tessuto 3200GSM
Domande tecniche da produttori e acquirenti
Quale metodo di saldatura è consigliato per unire il tessuto 3200GSM?
La saldatura dielettrica ad alta frequenza è il metodo principale per il tessuto Air Track in PVC 3200GSM. Lo spessore del rivestimento supporta una finestra di saldatura compresa tra 0,5 e 2,5 secondi a 27,12 MHz, a seconda della configurazione dell'elettrodo. La saldatura ad aria calda con un ugello da 40 mm a una temperatura compresa tra 350°C e 400°C viene utilizzata per riparazioni sul campo e geometrie complesse dove non sono disponibili utensili HF. Entrambi i metodi dovrebbero produrre una resistenza alla pelatura della cucitura di almeno 80 N/5 cm se testati secondo ASTM D413.
Come si comporta il tessuto alle basse temperature durante il rimessaggio invernale?
Tessuto per pista d'aria in PVC 3200GSM remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
Cosa causa il cedimento della cucitura della camera e come si previene?
Il cedimento delle giunzioni nella costruzione di piste d'aria è tipicamente causato da una pressione di saldatura insufficiente, da superfici di rivestimento contaminate o da una concentrazione di sollecitazioni nelle giunzioni dei deflettori. Assicurarsi che le superfici del rivestimento siano pulite con alcool isopropilico prima della saldatura, mantenere la pressione degli elettrodi entro le specifiche dell'apparecchiatura e rinforzare i punti di attacco del deflettore interno con una seconda passata di saldatura o una toppa dello stesso tessuto. Il test di pressione di ciascuna camera a 1,5 volte la pressione di servizio prima della spedizione identifica le cuciture deboli prima che il prodotto raggiunga l'utente finale.
Il tessuto da 3200 GSM è adatto per la costruzione a punto basso?
Tessuto per pista d'aria in PVC 3200GSM is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
Come deve essere pulito e mantenuto il tessuto tra una stagione e l'altra?
Pulisci il tessuto Air Track in PVC da 3200 GSM con una soluzione detergente a pH neutro e una spazzola o un panno morbido. Sciacquare con acqua pulita e lasciare asciugare completamente prima di sgonfiare e piegare. Non utilizzare detergenti a base di solventi, acetone o candeggina, che estraggono il plastificante dal rivestimento e accelerano la rottura della superficie. Conservare l'attrezzatura sgonfia in un'area asciutta e ventilata, lontano dalla luce solare diretta e da oggetti appuntiti.
Guida alla fabbricazione e allo stoccaggio
- Conservare i rotoli di tessuto Air Track in PVC da 3200 GSM orizzontalmente su un rack supportato da un nucleo in un'area asciutta a una temperatura compresa tra 15 °C e 30 °C. Evitare di impilare più di due rotoli per evitare la formazione di pieghe da compressione del rivestimento.
- Lasciare che i rotoli raggiungano la temperatura dell'officina per almeno 24 ore prima di tagliarli o saldarli. Il tessuto freddo presenta una flessibilità del rivestimento ridotta e potrebbe rompersi in corrispondenza delle linee di piegatura durante la manipolazione.
- Tagliare il tessuto con una lama rotante affilata o un coltello caldo. La fustellatura e il taglio con plotter sono accettabili per le forme dei pannelli; ispezionare i bordi tagliati per verificare la delaminazione del rivestimento prima della saldatura.
- Mantenere gli elettrodi dell'attrezzatura per saldatura puliti e privi di residui di PVC. I residui carbonizzati sugli elettrodi provocano archi elettrici e ustioni superficiali che compromettono l'integrità della giunzione.
- Effettuare una saldatura di prova su un campione di ciascun rotolo prima della saldatura di produzione. La formulazione del rivestimento e il contenuto di plastificante possono variare leggermente tra i lotti di produzione e i parametri di saldatura potrebbero richiedere una regolazione.